Okładki do termobindowania Białystok – przygotuj trwałą oprawę A4
Aktualizacja: 30 lipca 2026 · Redakcja: A-Z Biuro
Wybrany wariant opisują: okładka termiczna standard, format A4, grzbiet 8 mm, kolor czarny i opakowanie 10 sztuk. Przed serią trzeba zmierzyć blok, sprawdzić warstwę kleju, zgodność z urządzeniem, ustawienie kartek, cykl grzania i pełne ostygnięcie oprawy.
Przy wyborze sprawdź: format A4 zgodny z dokumentem; szerokość grzbietu od 1,5 do 25 mm dobrana po pomiarze; przezroczysty front, kartonowy tył i ciągła warstwa kleju.
Tabela szybkiego porównania
| Obszar | Co sprawdzić |
|---|---|
| Podczas przygotowania materiału wybór okładki termicznej rozpoczyna się od formatu A4, szerokości grzbietu „8 mm”, koloru i zgodności z urządzeniem, ponieważ przed rozpoczęciem serii podobny wygląd nie oznacza identycznego zakresu pracy. | |
| W procedurze przyjętej wariant „okładka termiczna standard” może różnić się sposobem prezentacji albo ustawienia dokumentu, lecz po próbie kontrolnej zawsze wymaga potwierdzenia formatu, szerokości i instrukcji producenta. | |
| Format A4 i równe krawędzie dokumentu | Na stanowisku dokument „portfolio realizacji” przed włożeniem do okładki otrzymuje ostateczny format, a na końcu procesu późniejsze przycinanie może naruszyć estetykę grzbietu oraz położenie kartek. |
| Szerokość grzbietu od 1,5 do 25 mm | Kategoria obejmuje szerokości od 1,5 mm do 25 mm, lecz dlatego każdą wartość trzeba porównać z kartą produktu oraz zakresem konkretnej termobindownicy. |
| Grubość dokumentu mierzy się po wyrównaniu wszystkich kartek i dodatków, dlatego jednocześnie luźno ułożony stos może zawyżyć wynik i skierować wybór na niepotrzebnie szeroki grzbiet. | |
Wniosek zakupowy
Najważniejsze kryteria wyboru okładek termicznych
- Szerokość grzbietu od 1,5 do 25 mm dobrana po pomiarze
- Przezroczysty front, kartonowy tył i ciągła warstwa kleju
- Zgodność z termobindownicą i instrukcją cyklu
- Równe osadzenie kartek, studzenie i kontrola retencji
Zakres wyboru okładek do termobindownic
Podczas przygotowania materiału wybór okładki termicznej rozpoczyna się od formatu A4, szerokości grzbietu „8 mm”, koloru i zgodności z urządzeniem, ponieważ przed rozpoczęciem serii podobny wygląd nie oznacza identycznego zakresu pracy. Celem jest równy blok kartek połączony klejem termicznym bez luźnych stron, przegrzanego grzbietu i przesuniętej okładki, więc następnie pierwszy dokument zawsze stanowi próbę. W kontroli prowadzonej zakres obejmuje wyłącznie gotowe okładki do termobindownic z warstwą kleju w grzbiecie, a z tego powodu zwykłe folie i kartony perforowane należą do innej technologii oprawy.
Budowa kompletnej okładki termicznej
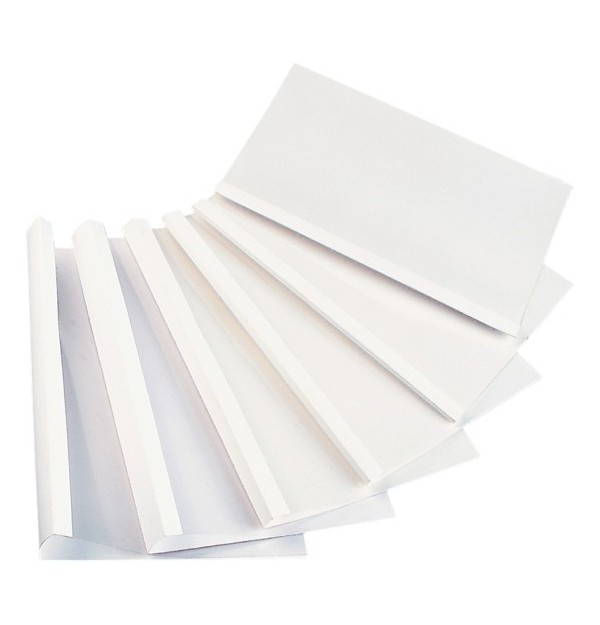
W procedurze przyjętej wariant „okładka termiczna standard” może różnić się sposobem prezentacji albo ustawienia dokumentu, lecz po próbie kontrolnej zawsze wymaga potwierdzenia formatu, szerokości i instrukcji producenta. Grzbiet termiczny utrzymuje kartki po ostygnięciu, dlatego w praktyce przed grzaniem trzeba sprawdzić jego prostoliniowość, ciągłość warstwy kleju i brak mechanicznych uszkodzeń. W partii przygotowanej materiał „przezroczysty przód z PCV i błyszczący kartonowy tył” odpowiada za prezentację pierwszej strony oraz podparcie dokumentu, a dlatego właściwe połączenie powstaje dopiero po aktywacji kleju w grzbiecie. Podczas przygotowania materiału okładka termiczna tworzy jeden komplet obejmujący przezroczysty przód, kartonowy tył i grzbiet z klejem, dlatego przed rozpoczęciem serii elementów nie dobiera się niezależnie jak w bindowaniu mechanicznym.
Format A4 i równe krawędzie dokumentu
Na stanowisku dokument „portfolio realizacji” przed włożeniem do okładki otrzymuje ostateczny format, a na końcu procesu późniejsze przycinanie może naruszyć estetykę grzbietu oraz położenie kartek. W punkcie obsługi okładka A4 musi obejmować cały blok bez cofniętego przodu albo wystającego tyłu, ponieważ z tego powodu nierówna krawędź utrudnia pionowe ustawienie podczas grzania i studzenia. Dla zespołu pracującego wszystkie zweryfikowane warianty kategorii mają format A4, dlatego jednocześnie kartki dokumentu powinny być wyrównane do 210 × 297 mm bez wystających przekładek i zakładek. W procedurze przyjętej nietypowe wkładki większe od A4 składa się albo przeprojektowuje przed oprawą, dlatego po próbie kontrolnej nie wolno wciskać wystającego arkusza do wąskiego kompletu termicznego.
Szerokość grzbietu od 1,5 do 25 mm
Kategoria obejmuje szerokości od 1,5 mm do 25 mm, lecz dlatego każdą wartość trzeba porównać z kartą produktu oraz zakresem konkretnej termobindownicy. Przy cięciu wykonywanym szerokość „8 mm” dobiera się do rzeczywistej grubości wyrównanego bloku, ponieważ przed rozpoczęciem serii liczba stron sama nie uwzględnia gramatury papieru, okładek wewnętrznych i przekładek. Na stanowisku zbyt wąski grzbiet ściska kartki i utrudnia ich pełne osadzenie w kleju, a na końcu procesu zbyt szeroki pozostawia nadmierny luz i może pogorszyć równomierność połączenia.
Pomiar rzeczywistej grubości dokumentu
Grubość dokumentu mierzy się po wyrównaniu wszystkich kartek i dodatków, dlatego jednocześnie luźno ułożony stos może zawyżyć wynik i skierować wybór na niepotrzebnie szeroki grzbiet. Podczas przygotowania materiału dokument dociska się lekko do równego blatu bez trwałego zgniatania, ponieważ w praktyce pomiar ma odzwierciedlać naturalną grubość kartek w gotowej oprawie. Próbny blok obejmuje dokładnie ten sam papier, przekładki oraz stronę tytułową co seria, a dlatego zmiana gramatury po pomiarze wymaga ponownego doboru okładki.
Osadzenie kartek w warstwie kleju
W punkcie obsługi przed włożeniem do urządzenia operator sprawdza pierwszy, środkowy i ostatni arkusz, a następnie wszystkie muszą stać równo na dnie grzbietu. Dla zespołu pracującego grzbietu nie przepełnia się i nie wciska dokumentu siłą, ponieważ na końcu procesu uszkodzona okładka nie odzyska prawidłowego kształtu podczas cyklu termicznego. W procedurze przyjętej kartki ustawia się pionowo i centralnie względem przodu oraz tyłu, a z tego powodu przesunięcie na bok może pozostawić część arkuszy poza aktywną strefą kleju. Blok kartek wsuwany do okładki musi dotknąć całej długości warstwy kleju, dlatego jednocześnie po włożeniu delikatnie wyrównuje się dolną krawędź bez rozchylania grzbietu.
Bezpieczne otwieranie gotowego dokumentu
Przy cięciu wykonywanym przezroczysty front chroni stronę tytułową i pozostawia ją widoczną, dlatego w praktyce przed przekazaniem usuwa się smugi oraz sprawdza zgodność koloru tylnej okładki. W kontroli prowadzonej przy częstym przeglądaniu kartki przewraca się kolejno i nie dociska dokumentu na płasko na siłę, a dlatego sposób użytkowania wpływa na trwałość połączenia. Na stanowisku oprawiony dokument otwiera się bez gwałtownego rozginania grzbietu, ponieważ przed rozpoczęciem serii termiczna warstwa kleju pracuje inaczej niż plastikowy albo drutowy grzbiet mechaniczny. W punkcie obsługi gotową oprawę odkłada się pionowo albo płasko bez nacisku na grzbiet, a następnie dokument nie powinien być zginany podczas transportu i archiwizacji.
Równomierna aktywacja kleju termicznego
W partii przygotowanej po cyklu nie rozchyla się gorącego grzbietu i nie przesuwa pojedynczych stron, dlatego z tego powodu klej wiąże blok w ustawieniu nadanym przed grzaniem. Podczas przygotowania materiału warstwa kleju powinna ogrzać się równomiernie na całej długości grzbietu, ponieważ jednocześnie miejscowe niedogrzanie pozostawia luźne kartki, a nadmierne grzanie może odkształcić okładkę. Jeżeli klej nie objął całego bloku, dokument oznacza się jako niezgodny i analizuje ustawienie, szerokość oraz cykl, ponieważ po próbie kontrolnej przypadkowe dogrzewanie bez diagnozy może pogorszyć wynik.
Kontrola kompletnej oprawy po ostygnięciu
Dla zespołu pracującego kontrola gotowej oprawy obejmuje prosty grzbiet, równe krawędzie, czysty front, stabilne kartki i brak śladów przegrzania, dlatego przed rozpoczęciem serii ocena nie kończy się na wyglądzie okładki. W procedurze przyjętej w serii cotygodniowa seria prezentacji kontrolę powtarza się co 12 opraw, ponieważ następnie zmiana partii okładek albo sposobu wyrównania może stopniowo wpływać na jakość. Dokument „portfolio realizacji” porównuje się z zaakceptowanym wzorcem, dlatego na końcu procesu różnice w położeniu tytułu, kolorze, szerokości i zamknięciu grzbietu są odnotowywane.
Produkty polecane
Cienkie grzbiety 1,5–4 mm w opakowaniach 100 sztuk
Do cieńszych dokumentów porównaj grzbiety 1,5, 3 i 4 mm. Każda karta pokazuje dokładny wariant dostępny w aktualnej ofercie.
Większa pojemność i mniejsze opakowanie
W tej grupie są grzbiety 6 i 10 mm w opakowaniach po 100 sztuk oraz okładka 1,5 mm w opakowaniu 25 sztuk — łatwo zestawić szerokość z potrzebnym zapasem.
Okładki 4–10 mm w opakowaniach 25 sztuk
Warianty 4, 8 i 10 mm pozwalają porównać kilka szerokości grzbietu przy mniejszej liczbie sztuk w opakowaniu.
Okładki A4 do innych metod bindowania
Po wykorzystaniu wszystkich dostępnych okładek do termobindownic pokazujemy trzy okładki A4 do opraw mechanicznych. To produkty porównawcze do innej metody bindowania, nie zamienniki do termobindownicy.

Okładki do bindowania Office Products, pvc, A4, 200mikr., 100 sztuk, transparentne
Symbol: 056910
Zobacz produkt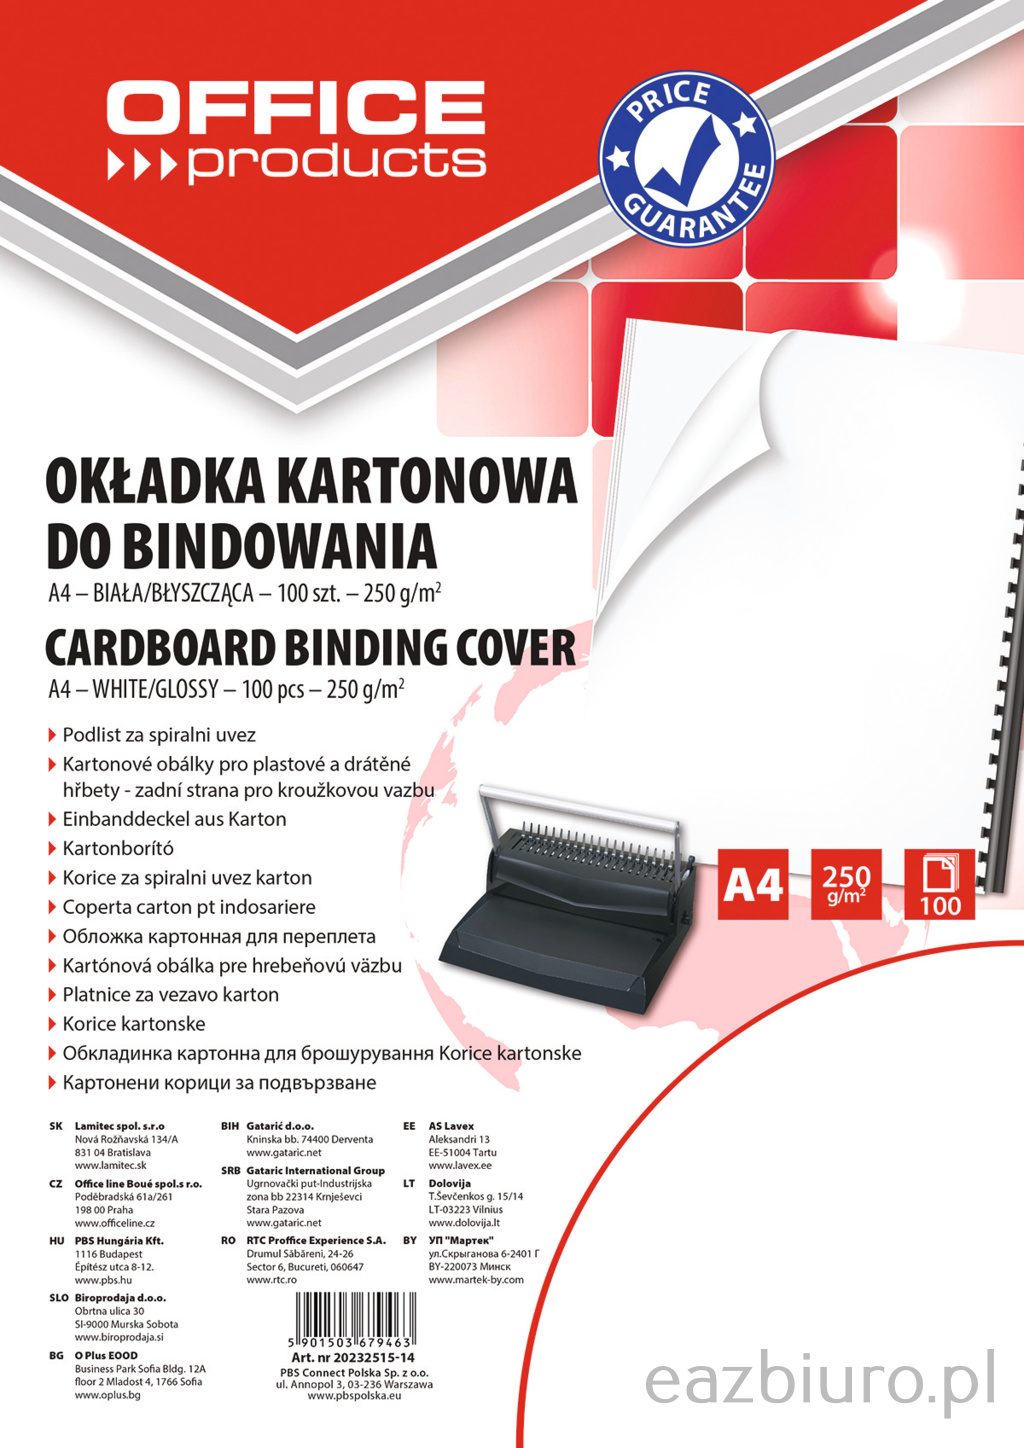
Okładki do bindowania Office Products, karton, A4, 250gsm, błyszczące, 100 sztuk, białe
Symbol: 056913
Zobacz produkt
Okładki do bindowania Office Products, karton, A4, 250gsm, skóropodobne, 100 sztuk, białe
Symbol: 056917
Zobacz produktPowiązane działy i zweryfikowane przykłady
Najczęściej zadawane pytania
Jak dobrać szerokość okładki termicznej w Białystok?
Zmierz rzeczywistą grubość wyrównanego bloku i porównaj ją z tabelą produktu oraz zakresem termobindownicy.
Czy liczba kartek wystarcza do wyboru grzbietu?
Grubość zależy także od gramatury papieru, przekładek i dodatkowych arkuszy. Decyduje pomiar gotowego bloku oraz specyfikacja produktu.
Czy okładki termiczne wymagają perforacji?
Kartki są łączone klejem znajdującym się w grzbiecie okładki i nie wykonuje się otworów jak przy grzbietach plastikowych lub drutowych.
Jak ustawić kartki przed grzaniem?
Wyrównaj cały blok, dosuń każdą kartkę do warstwy kleju i sprawdź, czy pierwszy, środkowy oraz ostatni arkusz stoją na dnie grzbietu.
Kiedy można sprawdzić trwałość oprawy?
Czy można ponownie podgrzać nieudaną oprawę?
Tylko wtedy, gdy instrukcja konkretnej okładki i termobindownicy na to pozwala.
Jak przechowywać zapas okładek?
Płasko, sucho, z ochroną grzbietów i narożników, zgodnie z zasadą: płaska półka w suchym opakowaniu.
Okładki do termobindowania w A-Z Biuro
Sprawdź aktualne warianty, dostępność i informacje na stronach produktów przed złożeniem zamówienia.